

沙金矿生产线设备配置与高效生产方案-提升沙金回收率
沙金矿生产线设备配置与高效生产方案-提升沙金回收率
沙金矿投资的门槛不高,但回收率的差距可以很大。同样一条洗选线,有人能收到85%以上的金,有人只有六成出头——跑掉的金不是被矿吃了,而是被配置失误吃掉了。沙金矿不磨矿、不氰化,流程短,好处是投资省、见效快;坏处是没有后续工序兜底,前面没收到,后面就真跑了。
本文从设备配置和高效生产两个角度,把沙金矿生产线怎么配、回收率怎么提讲清楚。
一、先认清沙金矿的回收逻辑:三道关,关关都要过
沙金矿中金呈单体游离态,赋存于砂砾、粘土等松散沉积物中。回收靠的不是化学溶解,而是洗散、按密度分离、分段捕收。一条沙金线要过三道关:
第一关:洗矿关。
粘土裹着金,重选设备收不到。洗矿不彻底,后面溜槽、离心机全是白干。这是沙金线回收率流失的第一大来源。
第二关:粗粒金关。
粗粒金质量大、沉降快,溜槽和离心机都能收,但配置不当(溜槽坡度不对、离心机给矿量过大)粗粒金会冲走。粗粒金价值高,丢一粒顶细粒金一片。
第三关:细粒金关。
微米级细粒金沉降慢,只靠溜槽收不住,必须靠离心选矿机强化重力场富集,再靠摇床精选。细粒金是沙金线回收率的“隐形漏斗”,也是很多选厂指标上不去的真正原因。
高效生产方案的核心,就是三道关各自配足设备、逐级咬合,不留缺口。
二、设备配置:按工序逐段配
1. 给料段:均匀稳定是第一要求
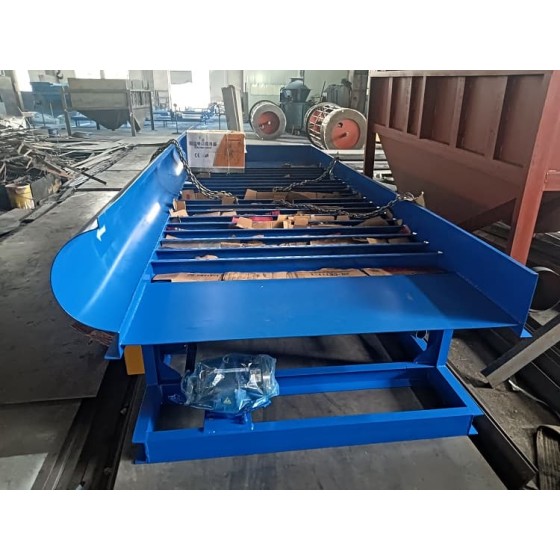
振动给料机/料仓均匀给料,避免冲击负荷。给料不均会导致洗矿段忽多忽少,滚筒筛堵塞或空转,后续重选段处理量波动,回收率跟着波动。
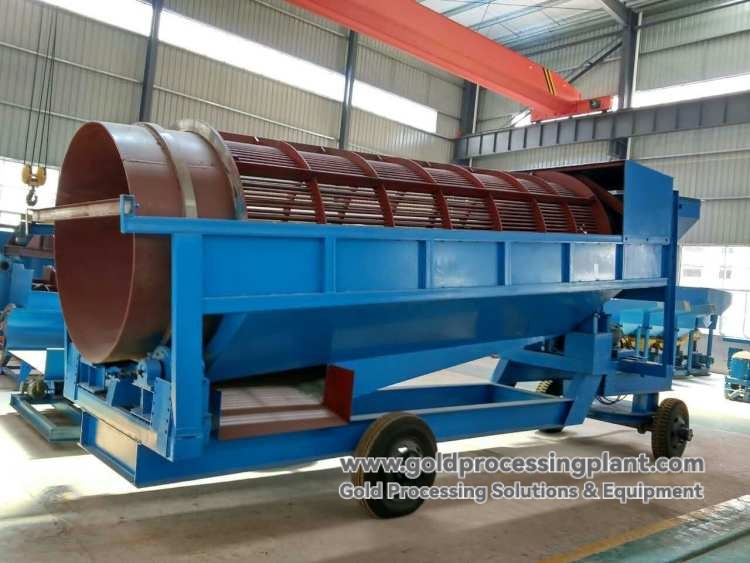
2. 洗矿筛分段:滚筒筛/圆筒洗矿机
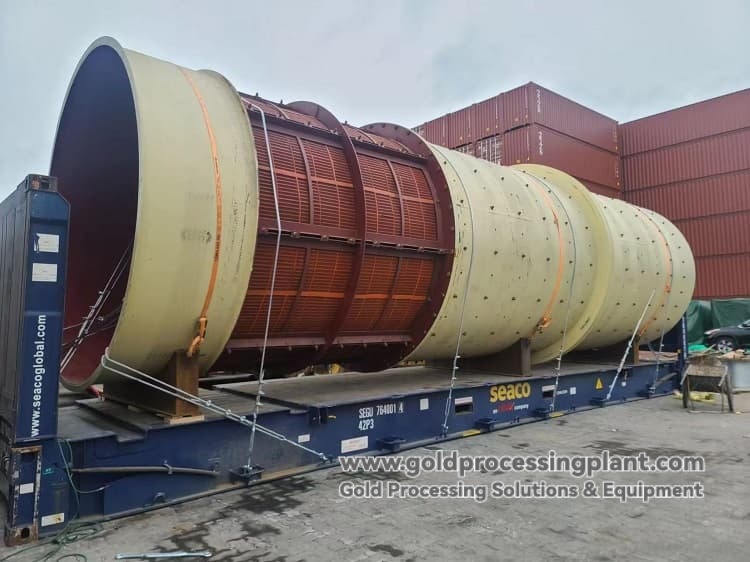
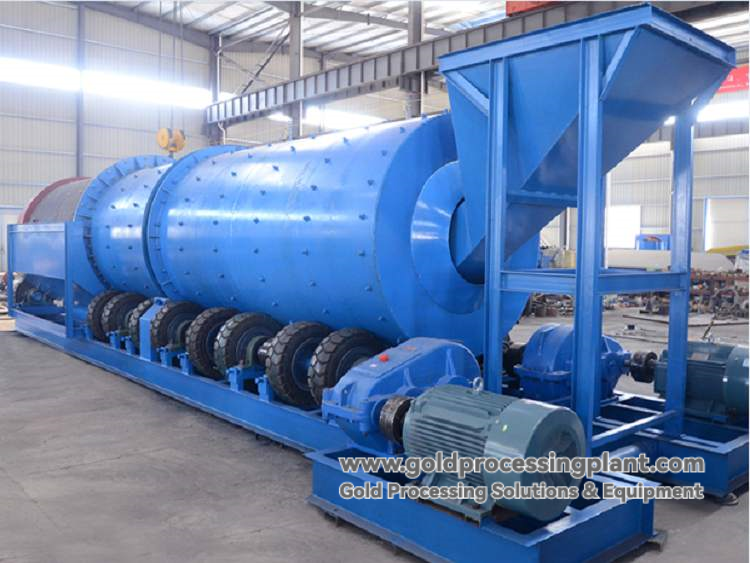
滚筒筛兼具洗矿和筛分功能,处理量大、不易堵塞,是沙金线的第一道核心设备。配置要点:
- 规格按处理量和含泥量配足,不能按“够用就行”选型,洗矿能力不足是回收率流失的头号原因;
- 配高压冲洗水,粘土重时强化冲洗,必要时前置螺旋洗矿机预处理;
- 筛孔尺寸按金粒度和砾石粒度匹配,筛下矿浆进重选,筛上废石排出。
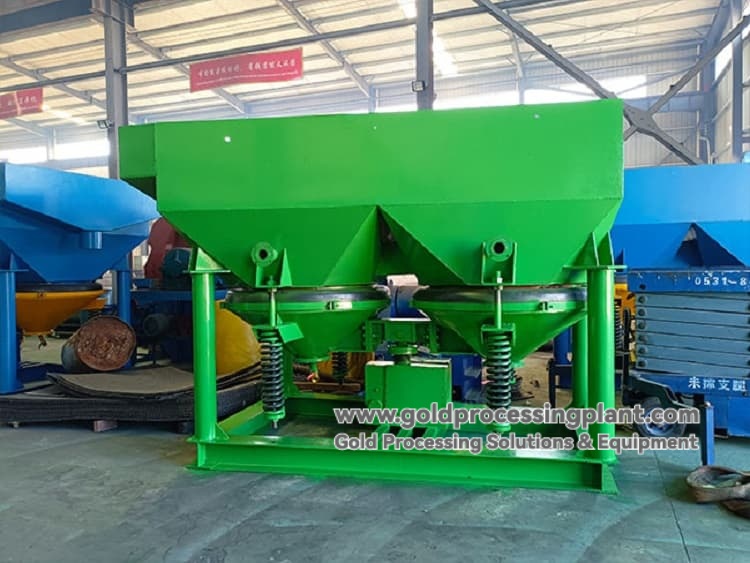
3. 粗选段:溜槽
筛下矿浆进溜槽粗选富集。溜槽结构简单、处理量大,适合粗粒金和连生体初步捕收。鼓动溜槽、粘金溜槽按矿性选择。配置要点:
- 坡度和长度按矿浆流量和金粒度调,坡度过陡金冲走,过缓处理量跟不上;
- 精矿定期清理,清理周期按给矿品位定,积满不清会失去捕收能力;
- 溜槽是粗选设备,不能指望它收细粒金,它的任务是保粗粒、抛大量尾矿。
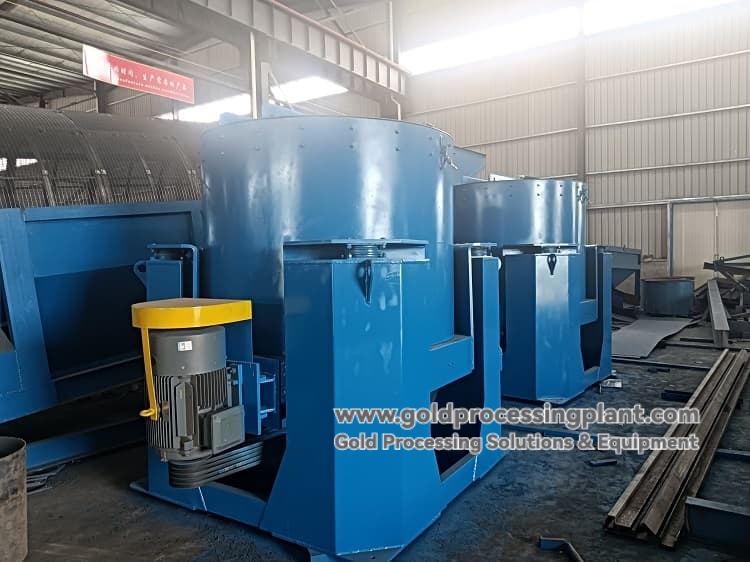
4. 富集段:离心选矿机
离心选矿机基于离心原理强化重力选矿,对微细粒金回收效果显著,是沙金线回收细粒金的关键设备。配置要点:
- 台数按处理量匹配,给矿量过大离心机分选效果急剧下降;
- 反冲洗水压力、转鼓转速、给矿浓度是三个核心操作参数,需现场调试优化;
- 离心机处理溜槽粗精矿或筛下矿浆,精矿品位大幅提升,为摇床精选减负。
5. 精选段:摇床
6-S摇床分选精度高,用于细粒级精选,把离心机精矿进一步提纯为高品位金精矿。配置要点:
- 处理量与精矿量匹配,精选段处理量本来不大,摇床台数按实际精矿量配;
- 床面坡度、冲程冲次、横向冲洗水量按精矿粒度调,参数不对精矿和中矿分不开;
- 摇床中矿可返回离心机或单独处理,避免金损失。
6. 熔炼段:合质金
摇床精矿经重选替代汞的无汞化路线,直接熔炼或精矿外售,产出合质金。配熔金炉、坩埚、熔剂、浇铸模具。环保要求高的地区,走无汞化重选路线是硬要求。
7. 辅助系统:水、电、输送
- 循环水系统:沉淀池、回水泵回收大部分工艺用水,减少新水消耗,尾水按环保要求处理达标;
- 输送系统:皮带输送机、砂泵、渣浆泵连接各工序,泵的扬程和流量按矿浆浓度匹配;
- 电气配置:电力不稳地区标配柴油发电机组作主电源或备用电源,设备软启动降低启动电流冲击,关键控制系统配稳压装置。
三、高效生产方案:五个提升回收率的实操要点
要点一:洗矿水压和水量给足。
这是投入产出比最高的一项。洗矿不彻底,后面所有设备都是无效工作。含泥量高的矿,宁可加大洗矿设备规格、提高冲洗水压,也不要在重选段“补救”。
要点二:粗粒金和细粒金分段回收,不搞“一台设备通吃”。
溜槽保粗粒、离心机扫细粒、摇床精精选,三段各司其职。只配溜槽,细粒金跑尾;只配离心机,粗粒金处理量跟不上。分段配置是回收率的结构性保障。
要点三:离心机参数现场调优,不按出厂默认跑。
反冲洗水压力、转鼓转速、给矿浓度三个参数,直接决定细粒金回收效果。不同矿区的金粒度、含泥量不同,参数必须现场调试确定。很多选厂离心机“装了但没用好”,就是参数没调。
要点四:溜槽清理制度化。
溜槽精矿积满不清,捕收能力下降,金随尾矿冲走。清理周期按给矿品位和流量定,形成制度,不能“看着差不多再清”。
要点五:循环水与尾水管理。
循环水系统不仅省水,也影响重选稳定性——水量和水压波动,溜槽和摇床的分选效果跟着波动。尾水处理达标是环保底线,也是长期稳定生产的前提。
四、设备选型与配置的三个判断
第一,按矿性配设备,不按库存配。 含泥量高、金粒度细的矿,洗矿和离心机配置要加强;粗粒金为主的矿,溜槽和跳汰机配置要跟上。不同矿区的沙金矿差异很大,照抄邻矿设备清单是常见失误。
第二,设备成套咬合,不拼凑。 滚筒筛出料粒度、溜槽处理量、离心机台数、摇床处理量要逐级匹配。从不同厂家拼设备,接口和处理能力对不上,中间环节堵料或空转,整线效率打折扣。成套供应的价值在于系统协同和责任主体单一。
第三,移动式还是固定式,按矿源定。 分散矿点、短期开采选移动式,装好就走;集中矿源、规模作业选固定式,设备规格和回收率更可控。300吨/天及以上规模建议固定式。
五、价格参考与建设周期
价格参考:沙金重选线的设备构成与岩金矿氰化线不同,没有浸出吸附和解吸电解系统,主设备投资相对低。具体价格按处理量、含泥量、金粒度和自动化配置单独核算。作为横向参考,CIP/CIL成套主设备日处理300吨约60-90万美元(不含土建、安装、物流及辅材),沙金重选线主设备通常低于同规模氰化线。区间下限对应标准配置、常规矿性、常规工况;上限对应非标定制、复杂工况和配置更完整的方案。
建设周期:沙金重选线流程比岩金氰化线简单,设备制造周期相对短。常规节奏:方案设计与选型报价 → 设备制造 → 物流 → 安装调试。各环节合理穿插,整体周期通常短于岩金矿8-15个月的水平。尽早提供矿样和现场资料启动方案设计,是压缩工期的第一步。
分阶段建设:预算有限可先建洗矿、溜槽、离心机核心段,确保能出精矿;后期再完善摇床精选、熔炼和循环水系统。前期设计预留接口,保证流程连贯。
六、回收率不理想的排查顺序
现场回收率上不去,按以下顺序排查:
1. 查洗矿
粘土是否洗散、冲洗水压水量是否足够、滚筒筛是否堵塞;
2. 查溜槽
坡度是否合理、精矿是否及时清理、给矿量是否过大;
3. 查离心机
反冲洗水压力、转鼓转速、给矿浓度是否调优、台数是否匹配处理量;
4. 查摇床
坡度、冲程冲次、横向水量是否合理、中矿是否返回处理;
5. 查水系统
循环水量水压是否稳定、尾水是否跑金。
针对性调整比整套换设备更经济,先做流程考察定位瓶颈环节。
七、沙金回收率,配出来也调出来
沙金矿生产线的回收率,一半靠配置、一半靠调试。配置的核心是洗矿洗得干净、粗粒细粒分段回收、各段设备逐级咬合;调试的核心是离心机和摇床参数现场调优、溜槽清理制度化、水系统稳定运行。
沙金矿流程短,没有氰化兜底,跑掉的金就是真损失。所以每一个环节都要配足、调好,不能指望“后面补回来”。
如果您正在规划沙金矿生产线,或现有沙金选厂细粒金回收不理想、回收率上不去,欢迎联系 GoldProcessingPlant 做矿样分析和流程诊断——先搞懂你的矿,再配设备、调参数。