

硫化金矿浮选为主怎么配选矿工艺?工艺路线、药剂制度与设备配置全解析
硫化金矿浮选为主怎么配选矿工艺?工艺路线、药剂制度与设备配置全解析
硫化金矿是岩金矿里最主流的一类。金赋存于黄铁矿、毒砂、黄铜矿等硫化矿物中,金与硫化物关系紧密——这类矿的选矿逻辑很清楚:金跟着硫化物走,把硫化物浮上来,金就富集了。所以浮选是主线,我国约80%的岩金矿采用浮选法选金,不是没道理。
但“以浮选为主”不等于“只配一台浮选机就完事”。硫化金矿浮选的工艺配置,涉及磨矿细度、药剂制度、浮选段数、精矿去向四个层面的咬合。本文把这套工艺怎么配讲透。
一、先确认:你的硫化金矿适不适合浮选为主
浮选为主的适用前提是:金与硫化物共生关系明确,且硫化物本身可浮。具体判断三点:
第一,载金矿物类型。
黄铁矿载金、毒砂载金、黄铜矿载金,都是浮选的典型对象。金随载体矿物一起浮起,精矿送冶炼或氰化。如果金以游离态为主、脉石简单、不含干扰元素,直接全泥氰化反而更直接——这时候浮选不是必选项。
第二,金的嵌布粒度。
细粒嵌布金矿、金与硫化物紧密连生的矿石,浮选能把金富集到硫化物精矿中,避免全泥氰化时大量脉石占用浸出槽、消耗药剂。嵌布过粗的游离金,则要考虑磨矿回路重选提前回收。
第三,干扰元素情况。
含砷矿需抑制毒砂或单独浮选砷金精矿;含碳矿需抑制碳质物的“劫金”效应;多金属共生矿要考虑优先浮选还是混合浮选。这些直接决定药剂制度和流程结构。
判断依据只有一个: 取代表性矿样做浮选开路/闭路试验,用回收率和精矿品位数据说话。不试验直接照抄邻矿药剂单,是浮选效果差的常见根源。
二、磨矿细度:浮选的第一变量
磨矿细度决定载金矿物的单体解离程度,是浮选回收率的第一变量。
细度不够
载金硫化物与脉石未解离,连生体可浮性差,金跑尾矿;
磨得过细
硫化物过磨泥化,浮选选择性下降,药剂消耗上升,精矿品位反而压不住。
硫化金矿的磨矿细度要通过磨矿试验+浮选试验共同确定,通常以载金硫化物充分解离、又不产生大量次生矿泥为平衡点。粗粒嵌布的矿石可采用阶段磨矿、阶段选别——粗磨先浮选抛尾,粗精矿再磨再选,减少过磨。
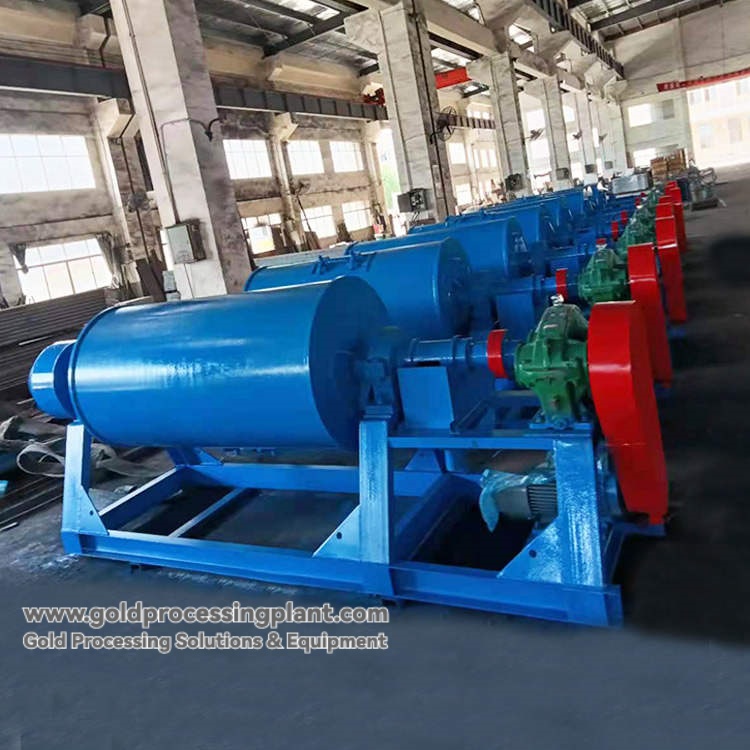
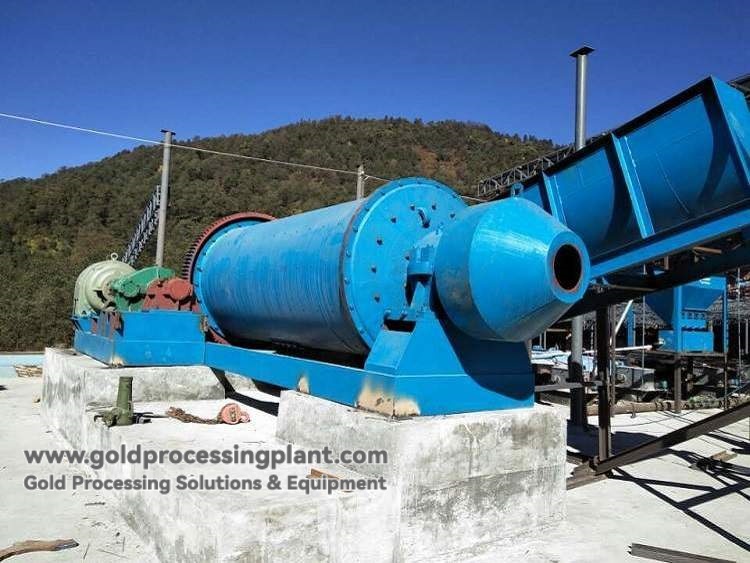
磨矿分级采用球磨机与螺旋分级机或水力旋流器闭路,合格细粉送浮选,粗砂返回重磨。遵循“多碎少磨”原则,破碎段多干活,磨矿段少耗电。
三、药剂制度:浮选效果的核心变量
药剂制度决定浮选选择性,是硫化金矿浮选配工艺的重中之重,分四类药剂配置:
1. pH调整剂。
常用石灰或碳酸钠,调节矿浆pH以影响矿物表面电性和药剂作用。石灰还有抑制黄铁矿、稳定泡沫的作用,用量需通过试验确定——过量会抑制载金硫化物本身。
2. 活化剂/抑制剂。
活化剂(如硫酸铜)用于活化被抑制的硫化物;抑制剂用于抑制脉石矿物、毒砂或碳质物。含砷矿需抑制毒砂或单独浮选砷金精矿;含碳矿需抑制碳质物的劫金效应。抑制剂的选择和用量直接决定精矿品位。
3. 捕收剂。
硫化矿载金首选黄药类(乙基、丁基、异戊基黄药)或硫氮类,对硫化矿捕收力强。单一捕收剂难兼顾回收率和选择性时,采用主捕收剂+辅助捕收剂组合:黄药类保回收率,配合少量酯类或中性油类提高细粒金和连生体的捕收能力。组合比例必须通过浮选试验确定。
4. 起泡剂。
松醇油、MIBC等影响泡沫结构和稳定性。泡沫过脆精矿易脱落,过黏则夹带脉石、品位下降。
加药点与加药顺序同样关键: pH调整剂先加、作用充分后再加捕收剂和起泡剂;粗选、扫选、精选的药剂分配要有梯度,扫选补加捕收剂保回收率,精选少加或不加药保品位。药剂制度必须通过开路/闭路浮选试验优化,不能套模板。
四、流程结构:粗选、扫选、精选怎么配
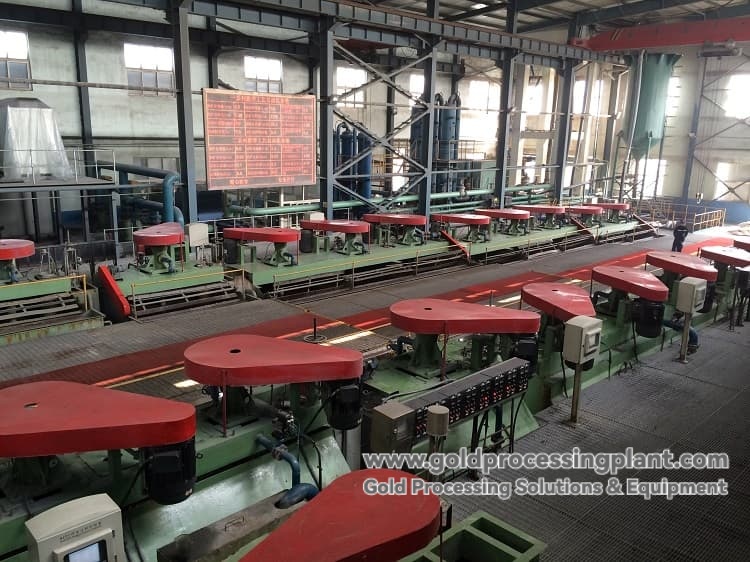
硫化金矿浮选的流程结构,常见配置为一粗二精二扫至一粗三精三扫,具体段数按矿石可浮性和品位要求确定:
- 粗选:保证回收率,把载金硫化物尽可能浮起;
- 扫选:回收粗选尾矿中的连生体和细粒金,扫选次数决定尾矿品位;
- 精选:提高精矿品位,精选次数过多会损失回收率,过少品位上不去;
- 中矿返回:中矿(精选尾矿、扫选精矿)返回地点要合理,避免可浮性差的连生体在流程中循环累积,造成流程不稳定。
多金属共生矿还要选择优先浮选(先浮铜再浮硫等)或混合浮选(铜硫一起浮、精矿再分离),取决于各矿物含量、可浮性差异和冶炼要求,需通过试验对比确定。
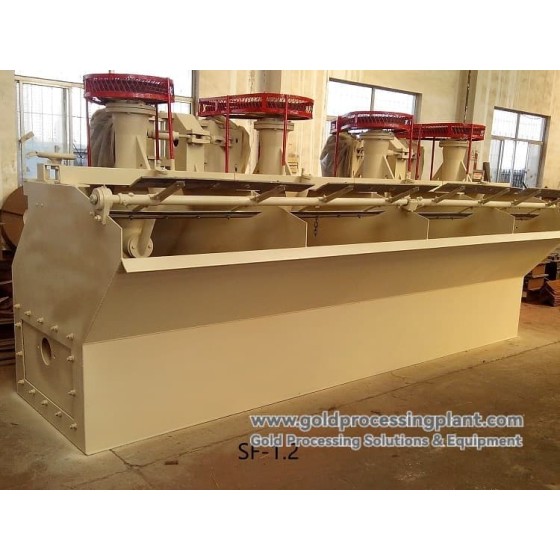
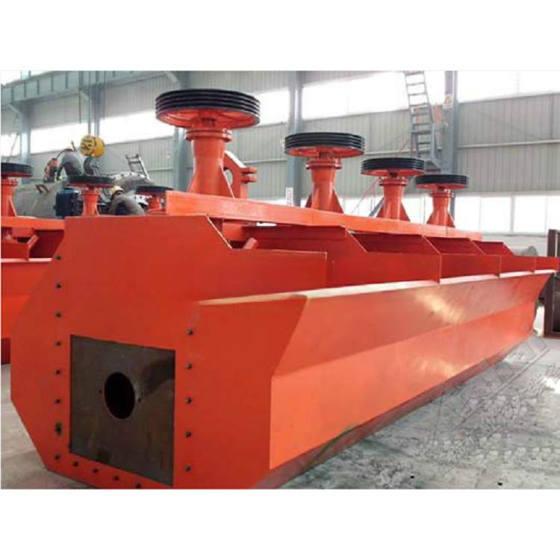
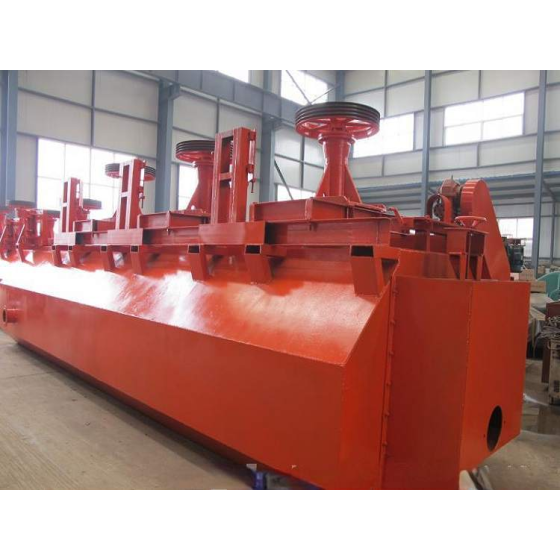
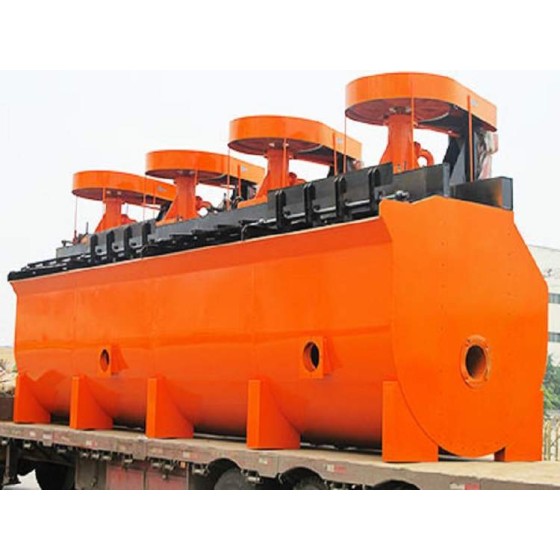
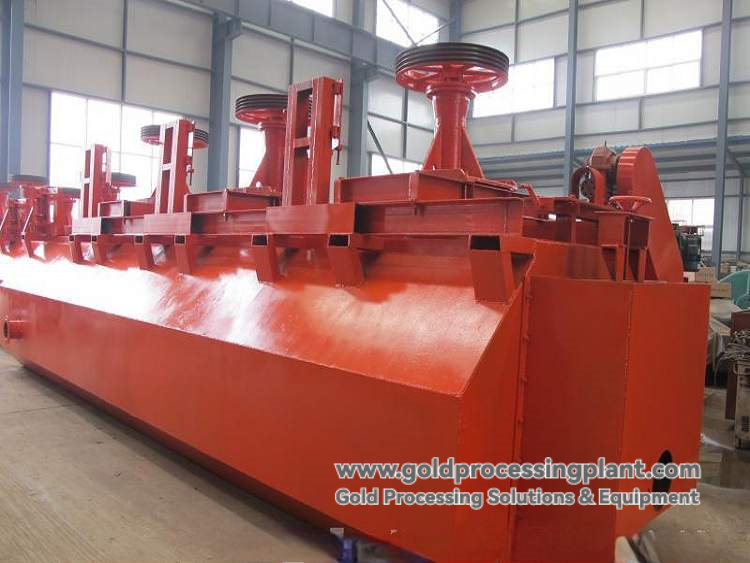
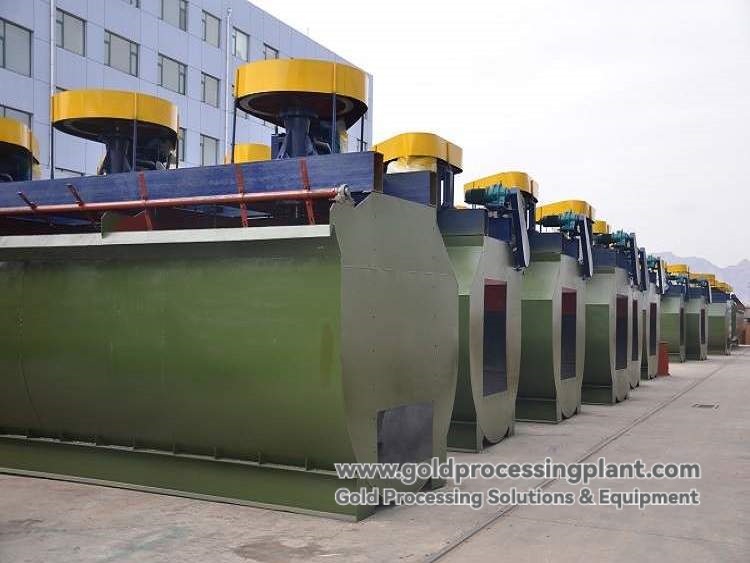
浮选设备参数匹配:浮选机充气量、叶轮转速、槽深影响矿浆悬浮和泡沫状态。设备选型上,SF型自吸浆适合粗选、扫选前端(无需额外吸浆设备),XCF/KYF型充气式适合大型化直流槽配置,BF型、JJF型按处理量和充气量要求匹配。可组合成粗选、扫选、精选机组。
五、浮选精矿去哪:冶炼还是氰化
浮选只是富集手段,精矿去向决定整条线的完整性:
路线一:精矿送冶炼。
金精矿直接外售冶炼厂,流程最短、投资最省,适合精矿品位高、运输条件好的项目。需配套浓密机、压滤机脱水,精矿滤饼满足运输要求。
路线二:精矿氰化。
精矿再磨后氰化浸出(CIL/CIP),回收金。适合精矿含砷含碳需预处理、或希望就地出合质金的项目。相比全泥氰化,精矿氰化的处理量大幅缩减,浸出槽和解吸电解设备规模小、投资省,是硫化金矿常见的“浮选+氰化”联合路线。
路线三:精矿预处理后氰化。
含砷含碳的难处理精矿,先经独家药剂、焙烧、加压氧化或生物氧化打开包裹,再氰化。浮选的价值在这里体现得最充分——把需要预处理的大量原矿缩减为少量精矿,预处理投资和处理成本大幅下降。
如果矿石中粗粒游离金与细粒载金硫化物共存,还可在磨矿回路配离心选矿机提前回收粗粒金,形成“重选+浮选(+氰化)”联合流程,粗粒金“早收多收”,避免过磨流失。
六、成套设备配置清单
硫化金矿浮选为主的完整生产线(以日处理200-500吨为例):
破碎磨矿段:
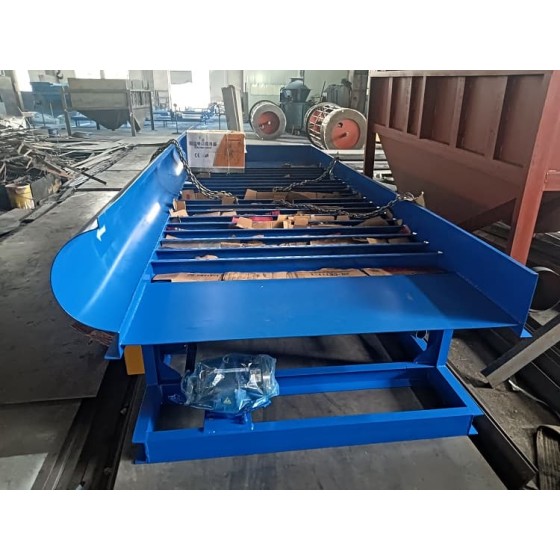
振动给料机 → 颚式破碎机(粗碎)→ 圆锥破碎机(中细碎)→ 圆振动筛 → 球磨机(一段格子型+二段溢流型)→ 螺旋分级机/水力旋流器闭路。
调浆加药段:
搅拌槽调浆 → 药剂制备与添加系统(pH调整剂、活化剂、抑制剂、捕收剂、起泡剂分点添加)。
浮选段:
浮选机机组(粗选、扫选、精选,按试验确定段数)→ 中矿返回泵 → 精矿槽。
精矿脱水段:
浓密机 → 板框压滤机(精矿滤饼外售或进氰化工段)。
尾矿处理段:
尾矿浓密机 → 压滤机(尾矿干排)→ 回水系统。
设备配置的三个关键判断:
第一,工艺与设备由同一团队把控。 浮选段数和药剂制度定了,浮选机规格和机组配置才能定。工艺设计与设备制造脱节,就会出现“图纸参数与设备性能对不上”的问题。
第二,按矿石特性定制。 高硅磨蚀性矿石的破碎机衬板、球磨机衬板、浮选机过流件升级高铬合金或耐磨橡胶;含砷含碳矿的流程要预留预处理接口;海外项目配柴油发电机组、软启动降低启动电流冲击。
第三,成套咬合优于拼凑。 浮选机、搅拌槽、药剂添加系统、浓密机来自不同厂家,接口和参数不匹配,浮选稳定性受影响。成套供应保证系统协同,出了问题责任主体单一。
七、浮选指标不理想的排查顺序
现场浮选效果差,按以下顺序排查:
- 查矿石:矿石性质是否变化(氧化率、泥化、硫化物类型),取矿样复验;
- 查磨矿:细度是否达标、分级效率是否正常、是否过磨泥化;
- 查药剂:捕收剂类型和用量是否匹配、加药点和顺序是否合理、pH是否稳定;
- 查流程:浮选段数、中矿返回、是否需脱泥;
- 最后查设备:充气量、转速、槽体状态。
针对性改造比盲目换设备更经济——很多“浮选效果差”的案例,问题出在磨矿细度和药剂制度,换浮选机解决不了根本问题。
八、投资参考与项目周期
投资概算:浮选线的设备构成与CIP/CIL线不同,价格需按工艺方案单独核算。CIP/CIL成套主设备可作参考(万美元,不含土建、安装、物流及辅材):日处理100吨约35-50万,200吨约45-75万,300吨约60-90万,500吨约90-135万。“浮选+精矿氰化”联合线的投资介于纯浮选线和全泥氰化线之间,具体以方案报价为准。
项目周期:常规8-15个月——工艺设计与技术方案7-15天 → 工程设计20-30天 → 设备制造60-120天 → 物流30-60天 → 安装调试60-150天。含砷含碳难处理矿需增加试验和预处理环节,周期相应延长。
九、浮选为主,配的是“药剂+流程+设备”三件套
硫化金矿以浮选为主,方向没错,但浮选效果取决于三件事的咬合:磨矿细度保证解离、药剂制度保证选择性、流程结构保证回收率和品位。三者任何一项脱节,浮选机再好也出不了指标。
正确的顺序是:取代表性矿样 → 做浮选开路/闭路试验优化药剂制度和流程段数 → 按试验参数配成套浮选设备 → 确定精矿去向(冶炼或氰化)→ 工程师驻场调试优化参数。
如果您手上有硫化金矿,浮选回收率或精矿品位不理想,或正在规划浮选为主的生产线,欢迎联系 GoldProcessingPlant 做矿样分析和浮选试验,从药剂制度和流程结构两方面找突破口。