

含砷金矿石采选专业解决方案|高效提金工艺与环保达标技术
含砷金矿石采选专业解决方案|高效提金工艺与环保达标技术
含砷金矿是金矿行业公认的“硬骨头”。金被包裹在毒砂、含砷黄铁矿里,磨得再细也出不来;常规全泥氰化浸出率往往只有20%-50%,药剂消耗高、尾渣含砷还得按危废思路处理。很多矿主拿到这种矿,第一反应是“是不是没救了”——其实不是矿没救,是工艺没对症。
本文从矿石特征讲起,把含砷金矿的采选工艺路线、设备配置和环保达标要点一次讲清楚。
一、先摸清底细:含砷金矿难在哪
含砷金矿的“难”,主要难在三个层面:
第一,金的赋存状态。
含砷金矿中金多与毒砂(FeAsS)、含砷黄铁矿共生,常以微细粒包裹金、亚显微金甚至不可见金形式存在。金被硫化物晶格包裹,常规磨矿无法实现单体解离,氰化物接触不到金,浸出率自然上不去。
第二,砷的干扰。
砷在浸出过程中会消耗氰化物和氧气,生成砷化物覆盖在金粒表面形成钝化膜,进一步阻碍金的溶解。砷含量越高,常规氰化越不经济。
第三,环保压力。
含砷尾渣、浸出液中的砷若处理不当,存在环境污染风险。含砷物料的堆存、运输和处置都有严格的环保要求,这直接决定了工艺路线不能只算“能收多少金”,还要算“尾渣怎么达标”。
所以含砷金矿的方案设计,核心逻辑是:先富集、再打开包裹、后提金,全过程管住砷的走向。
二、工艺路线:浮选富集 + 预处理 + 氰化
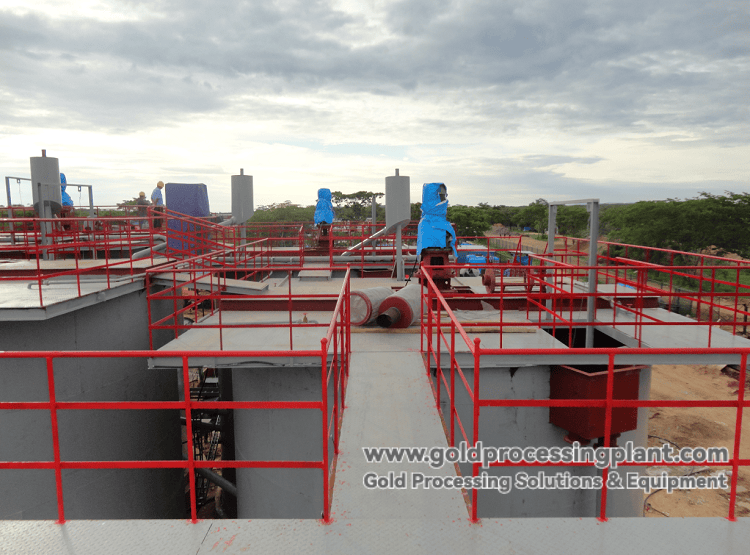
这是含砷金矿的主流路线,也是经济性最可控的路线。分三步走:
第一步:浮选富集砷金精矿
用浮选把毒砂、含砷黄铁矿等载金硫化物富集成精矿,尾矿直接抛掉。这一步的价值在于:把需要预处理的大量原矿,缩减为少量高品位精矿,后续预处理和氰化的处理量大幅下降,投资和药剂成本随之降低。
关键控制点:
- 磨矿细度要保证载金硫化物的单体解离,但不必盲目追求过细,过磨会增加泥化和药剂消耗;
- 药剂制度决定选择性——捕收剂类型与用量、pH调整剂、活化剂/抑制剂配比,要根据毒砂与黄铁矿的可浮性差异调整;
- 含砷矿可选择抑制毒砂、单独浮选砷金精矿,或砷金一起浮选后再分离,具体取决于砷含量和后续预处理方式;
- 浮选精矿品位和硫回收率直接影响后续预处理的经济性,这两项指标要在试验阶段验证清楚。
第二步:预处理打开包裹
浮选精矿中的金仍被硫化物包裹,必须先破坏包裹结构。可选方式包括:
独家药剂预处理
针对含砷含碳矿石的定制药剂体系,在浸出前破坏硫化物包裹、消除砷的钝化影响,流程相对简单、投资较低;
焙烧氧化
高温氧化硫化物和砷,包裹金暴露出来。工艺成熟,但砷以As₂O₃形式进入烟气,必须配套烟气收砷和固化系统,环保投入高;
加压氧化
在高温高压酸性条件下氧化硫化物,金解离充分、回收率高,适合大型项目,但设备投资和运营要求高;
生物氧化
利用嗜酸菌氧化硫化物,成本相对低、环保友好,但氧化周期长(数天到十几天),受温度和矿浆条件影响大;
化学氧化
在常压下用氧化剂破坏包裹,适合中小规模或特定矿石类型。
选哪种预处理,取决于砷含量、金的包裹程度、处理规模、当地环保要求和投资预算。 这不是拍脑袋能定的,必须通过矿样试验对比各方案的浸出率和成本。
第三步:氰化提金
预处理后的精矿(或焙砂、氧化渣)进入氰化浸出,金溶解后用活性炭吸附(CIL/CIP)或锌粉置换回收。由于包裹已被打开、砷的干扰已消除,这一步的浸出率可以做到合同约定指标以上。
如果矿石中金以游离态为主、砷含量不高、脉石简单,也可评估直接全泥氰化(CIL/CIP)的可行性,但含砷矿走这条路线前必须做浸出试验验证,不能想当然。
补充路线:重选+浮选+氰化联合
如果矿石中粗粒游离金与微细粒包裹金共存,可在磨矿回路配置离心选矿机提前回收粗粒金,浮选富集载金硫化物,精矿预处理后氰化。粗粒金“早收多收”,避免过磨流失到尾矿。联合工艺的节点选择(重选放在磨矿回路哪个位置、浮选尾矿是否再磨再浸)决定整体回收率,需通过试验验证经济性。
三、整套设备怎么配
按“浮选富集+预处理+氰化”主线,设备配置如下:
破碎磨矿段:
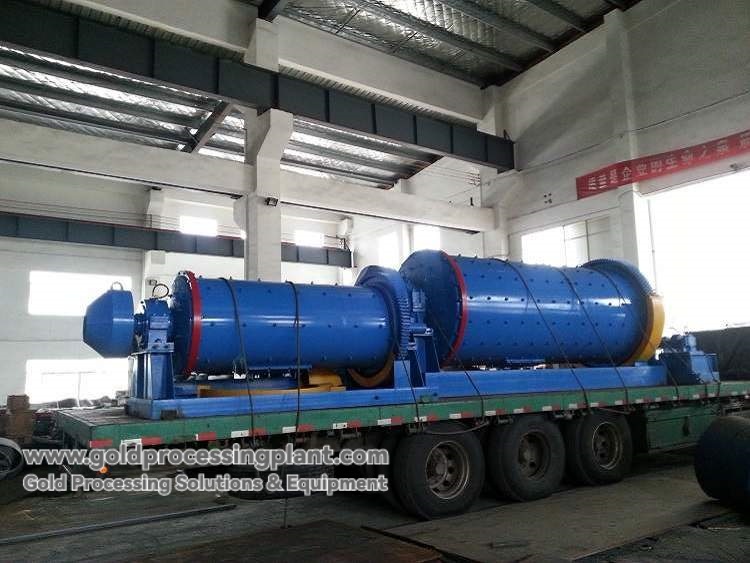
颚式破碎机粗碎 → 圆锥破碎机中细碎 → 球磨机(一段格子型+二段溢流型)与螺旋分级机/水力旋流器闭路。遵循“多碎少磨”,破碎段多干活,磨矿段少耗电。
浮选段:
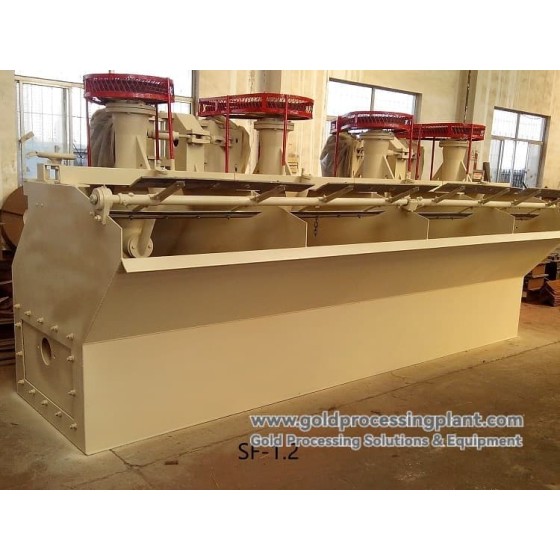
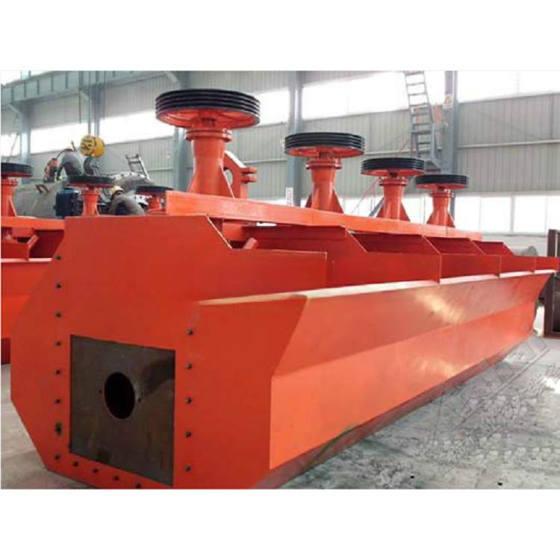
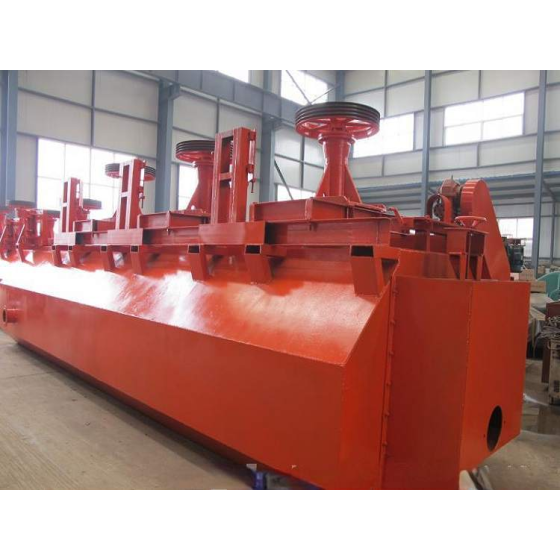
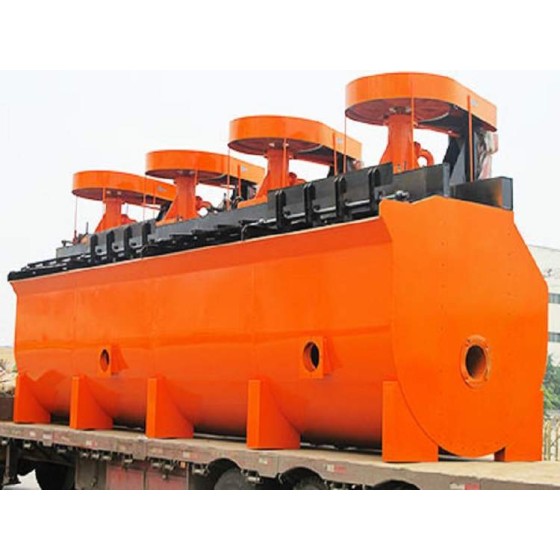
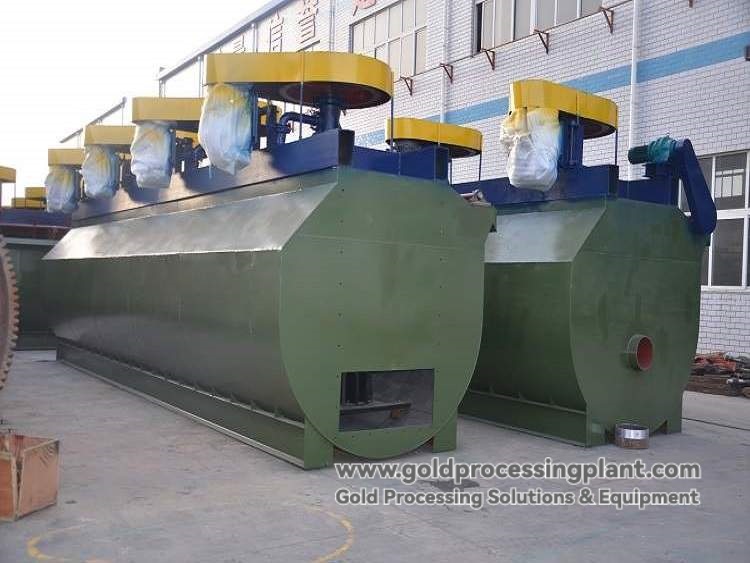
搅拌槽调浆加药 → 浮选机机组(SF型自吸浆适合粗选扫选前端,XCF/KYF型充气式适合大型化配置,可组合一粗二精二扫至一粗三精三扫)→ 浓密机 → 压滤机出砷金精矿。
预处理段:
按选定方式配置。药剂预处理配药剂制备与添加系统、反应槽;焙烧配沸腾焙烧炉、烟气收砷与固化系统;加压氧化配高压釜及配套;生物氧化配生物反应槽、充气与温控系统。
氰化浸出段:
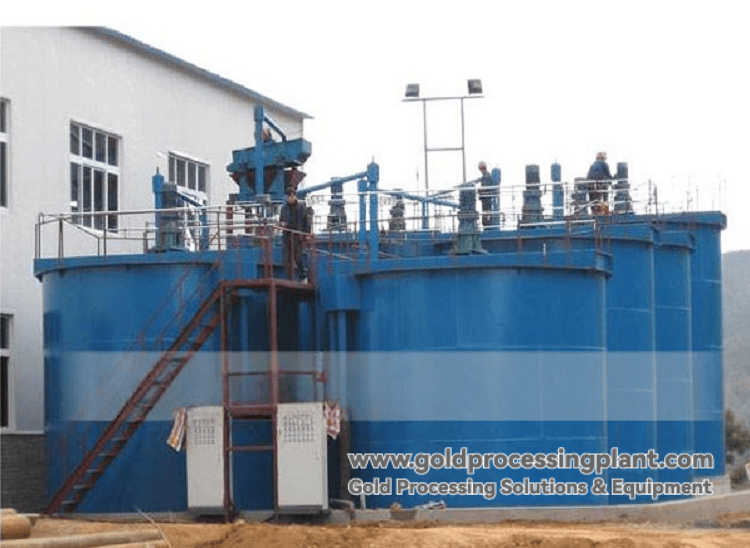
浸出槽(带搅拌和充气,加氰化钠、石灰调pH 10-11)→ 活性炭吸附系统(CIL双叶轮炭浸槽边浸边吸,或CIP浸出后进吸附槽)→ 隔炭筛 → 提炭器 → 解吸电解(常温常压或高温高压)→ 熔金炉出合质金。也可配锌粉置换路线处理贵液。
浓缩脱水与环保段:
浓密机、压滤机用于精矿和尾矿脱水;尾矿干排减少堆存风险;含砷尾渣按环保要求做稳定化/固化处理。
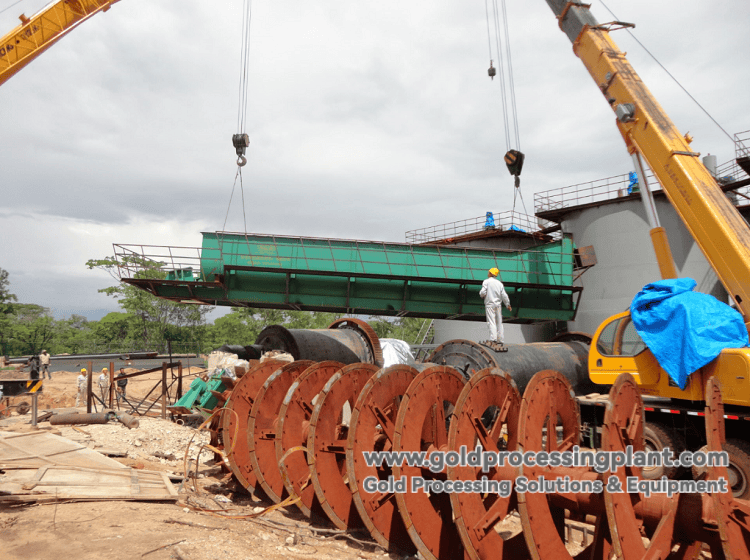
设备选型的关键判断: 工艺与设备必须由同一团队咬合设计。浮选精矿品位决定预处理规模,预处理方式决定后续浸出设备配置,浸出参数决定炭浸槽级数和解吸电解能力——这条链上任何一个参数脱节,整套系统都跑不出指标。从不同厂家拼凑设备,接口、产能、控制逻辑对不上,出了问题互相推诿,是含砷金矿项目最常见的坑。
四、环保达标:砷的走向必须全程管住
含砷金矿的环保达标,不是末端加一套污水处理就完事,而是从工艺设计阶段就把砷的走向规划清楚:
1. 砷的固化与稳定化。
浮选把砷富集到精矿中,预处理阶段砷进入烟气(焙烧)或浸出液(加压/生物氧化),需要有对应的收砷、固化或稳定化环节。含砷尾渣、砷钙渣等按当地环保标准处置,不能简单堆存。
2. 浸出液与尾矿水处理。
氰化浸出液中的砷、氰化物需处理达标后循环或排放。配套污水处理、氰化物破氰系统。
3. 尾矿干排。
压滤机把尾矿压成滤饼干排,减少含砷尾矿水的渗漏风险,也便于后续堆存管理。
4. 属地化合规。
项目所在地的环保审批、排放标准、危废管理要求,在设计阶段就要摸清,避免建好厂才发现环保手续走不通。
5. 清洁工艺选择。
生物氧化等相对环保的预处理方式,在条件允许时可优先评估,降低末端治理压力。
环保投入不是“赔钱包袱”——含砷金矿项目如果环保不达标,随时面临停产整改,前期投资全部打水漂。把环保做进工艺设计里,才是项目长期稳定运行的前提。
五、投资与周期参考
含砷金矿项目的投资取决于预处理方式(药剂预处理投资相对低,焙烧、加压氧化投资高)、处理规模和环保配套。成套主设备价格可参考CIP/CIL工艺区间:日处理100吨约35-50万美元,300吨约60-90万美元,500吨约90-135万美元,1000吨约150-190万美元(不含土建、安装、物流及辅材,具体以矿石试验和方案报价为准)。
项目周期常规8-15个月,但含砷矿因需增加工艺验证和预处理环节,前期试验周期会相应延长——矿样试验做得越扎实,后期返工越少。建议尽早提供代表性矿样启动工艺验证。
六、结语:含砷金矿不是没救,是没找对路
含砷金矿的难点,从来不是“金收不出来”,而是“用什么方式把包裹打开、把砷管住”。正确的顺序是:取代表性矿样 → 做矿石特性分析和预处理方案对比试验 → 定工艺路线 → 按工艺配设备 → 环保方案同步设计 → 工程师驻场调到出金。
跳过试验直接买设备,是含砷金矿投资最大的风险。别人选得不好,可能是工艺没对症,或者药剂制度不对——难处理金矿正是重新做严谨工艺验证、寻找突破口的地方。
如果您手上有含砷、含碳、微细粒包裹的难处理金矿,欢迎联系 GoldProcessingPlant 做矿样分析和工艺验证。