

碳质金矿氯化预处理选矿工艺及方案:破解"劫金"效应,把难处理矿变成利润来源
碳质金矿氯化预处理选矿工艺及方案:破解“劫金”效应,把难处理矿变成利润来源
碳质金矿是全球公认的难处理金矿类型之一。这类矿石中碳质物(石墨、活性炭质、腐殖酸等)会“劫金”——吸附已溶解的金氰络合物,导致常规氰化浸出率大幅下降,通常仅20-50%。很多矿主遇到过这样的困境:设备换了两茬,回收率还是上不去,药剂消耗居高不下。问题的根源往往不在设备,而在于碳质物没有在浸出前被有效处理。本文以GoldProcessingPlant的碳质金矿氯化预处理选矿工艺及方案为例,系统梳理碳质金矿的矿石特性、氯化预处理原理、工艺路线、设备配置与方案落地路径,为碳质金矿开发商提供可落地的技术参考。
一、碳质金矿的矿石特性:为什么常规氰化浸出率低
碳质金矿的难处理性,主要来自碳质物的“劫金”效应:
1. 碳质物吸附已溶解的金。
矿石中的石墨、活性炭质、腐殖酸等碳质物具有类似活性炭的吸附性能。氰化浸出过程中,金被溶解为金氰络合物进入溶液,但碳质物会将这些已溶解的金重新吸附回固相,造成“浸得出、收不回”。
2. 碳质物类型决定预处理难度。
不同碳质物的“劫金”能力差异很大:活性炭质吸附能力最强,石墨次之,腐殖酸类相对较弱。预处理方式的选择,取决于碳质物含量及赋存状态。
3. 常与砷、硫共生,叠加难处理因素。
碳质金矿常与含砷黄铁矿、毒砂等共生,砷把金包裹住、碳把溶了的金又吸回去,双重干扰下常规氰化浸出率低得可怜,药剂全浪费。
4. 常规工艺直接浸出经济性差。
不做预处理直接氰化,不仅浸出率低,氰化物消耗还高,算不过账。必须在浸出前把碳质物“钝化”或去除,消除劫金效应。
二、氯化预处理的核心原理:钝化碳质物,消除劫金效应
氯化预处理是针对碳质金矿“劫金”效应的专项解决方案。其核心逻辑是:在氰化浸出前,用氯化剂对碳质物进行氧化/钝化处理,破坏其吸附活性位点,使碳质物失去吸附金氰络合物的能力,从而让溶解的金留在溶液中,被活性炭或锌粉正常回收。
原理要点:
1. 氧化破坏碳质物表面活性。
氯化剂(如次氯酸钠、氯气等)具有强氧化性,能氧化碳质物表面的活性吸附位点,降低其吸附容量。处理后碳质物的“劫金”能力大幅下降。
2. 选择性作用于碳质物,减少对金的负面影响。
预处理工艺需控制药剂用量和反应条件,在钝化碳质物的同时,避免过度氧化影响后续浸出效果。具体药剂制度和反应参数需通过选矿试验确定。
3. 与浮选、氰化组成联合工艺。
氯化预处理通常不单独使用,而是嵌入“浮选富集→氯化预处理→氰化浸出”的联合流程中:浮选先将载金硫化物富集为精矿,减少后续预处理处理量;氯化预处理消除碳质物劫金效应;氰化浸出回收金。
需要说明的是,碳质金矿的预处理方式不止氯化一种,还包括浮选抑制碳质物、焙烧、生物氧化、化学氧化等。具体选择取决于碳/砷/锑含量及赋存状态,需通过选矿试验对比验证。GoldProcessingPlant针对含碳金矿提供定制药剂体系和预处理方案,常规浸出率上不去的矿,用联合工艺和定制药剂制度把干扰因素干掉。
三、推荐工艺路线:浮选富集+氯化预处理+氰化浸出
针对碳质金矿,GoldProcessingPlant推荐的工艺路线是浮选富集→氯化预处理→氰化浸出的联合工艺:
第一步:破碎磨矿。
颚式破碎机粗碎、圆锥破碎机中细碎,球磨机+分级机闭路磨矿,磨矿细度需保证载金矿物单体解离,同时避免过磨。
第二步:浮选富集载金硫化物。
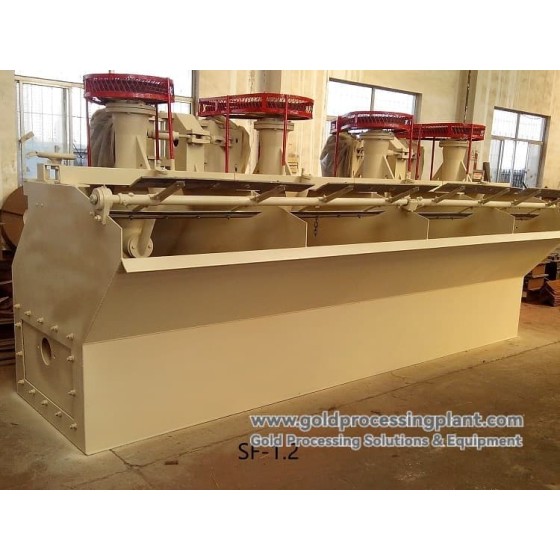
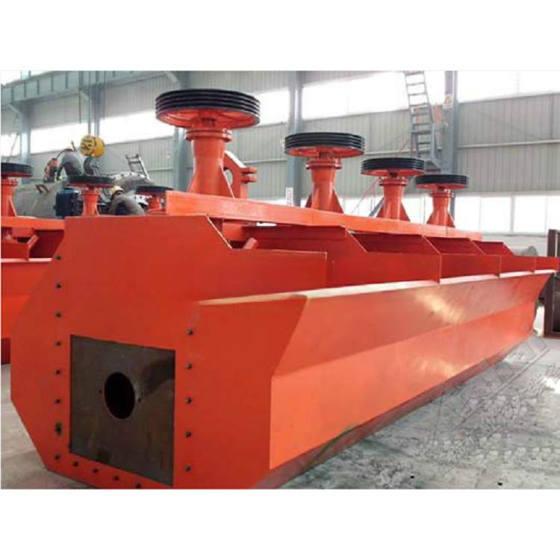
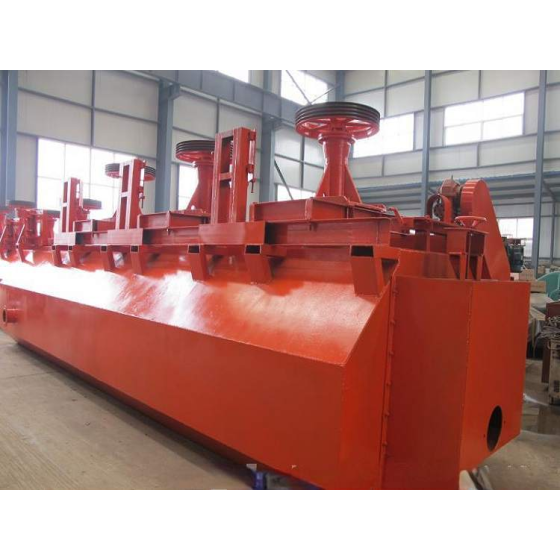
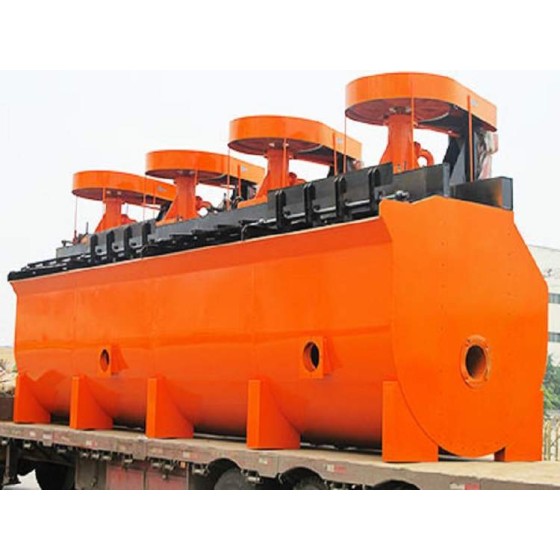
采用浮选机(SF型/XCF/KYF型)组合粗选、扫选、精选机组,将载金硫化物富集为精矿。浮选目的是减少后续预处理处理量——只处理精矿,不处理全量矿石,预处理成本大幅降低。含碳矿需在浮选阶段抑制碳质物,避免碳质物随精矿富集或干扰浮选泡沫。
第三步:氯化预处理。
对浮选精矿进行氯化预处理,用氯化剂氧化/钝化碳质物,消除劫金效应。这一步是碳质金矿回收率能否上去的关键,药剂用量、反应时间、pH条件需通过试验确定。
第四步:氰化浸出。
预处理后的精矿进入CIL/CIP浸出吸附系统,浸出槽加氰化物、石灰调pH,活性炭吸附金,载金炭经解吸电解、熔炼产出合质金。由于碳质物已被钝化,溶解的金不再被劫走,浸出率显著提升。
第五步:尾矿处理。
浸出尾矿经浓密机、压滤机脱水,尾矿干排或达标排放。
工艺要点提示:碳质物含量和类型决定氯化预处理的药剂制度和成本;浮选精矿品位和硫回收率直接影响后续预处理的经济性;预处理后的浸出条件需重新优化,不能照搬常规氰化参数。
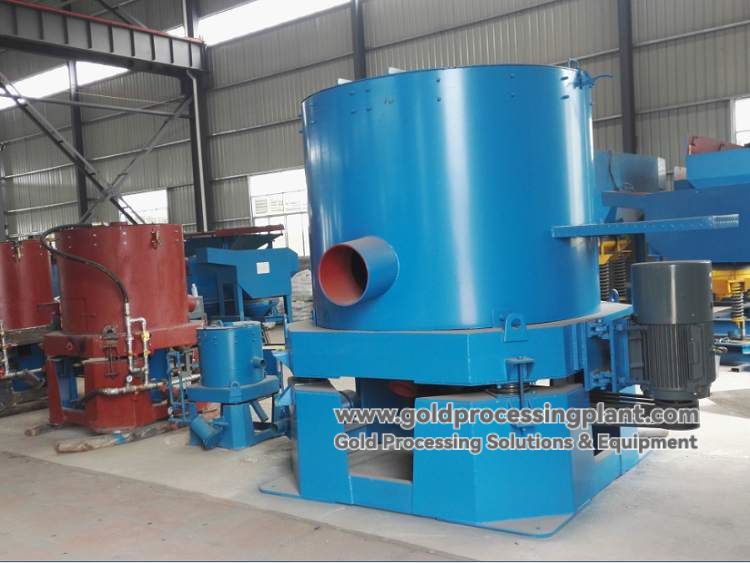
四、核心设备配置
碳质金矿氯化预处理选矿方案的核心设备配置如下:
破碎磨矿段:
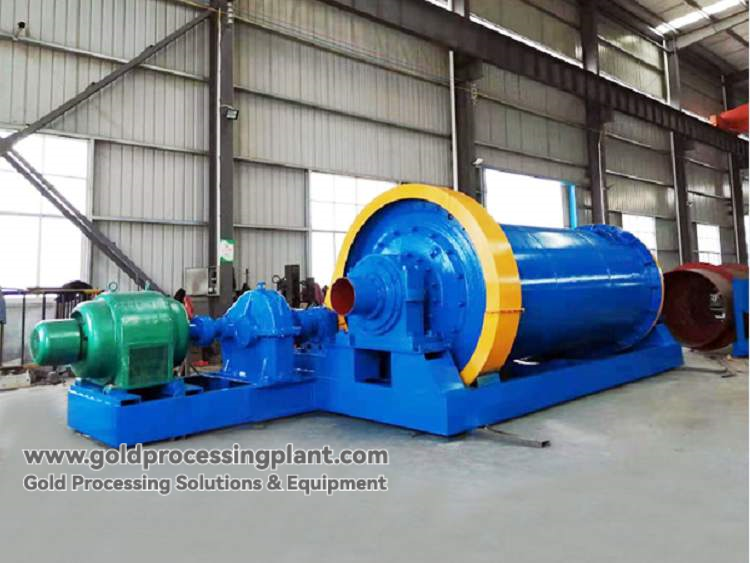
颚式破碎机(粗碎)+ 圆锥破碎机(中细碎)+ 球磨机(格子型+溢流型两段磨矿)+ 螺旋分级机/水力旋流器(闭路分级)。
浮选段:
浮选机系列(SF型自吸浆、XCF/KYF型充气式),组合粗选、扫选、精选机组;配套搅拌槽(药剂混合)、给药系统。
氯化预处理段:
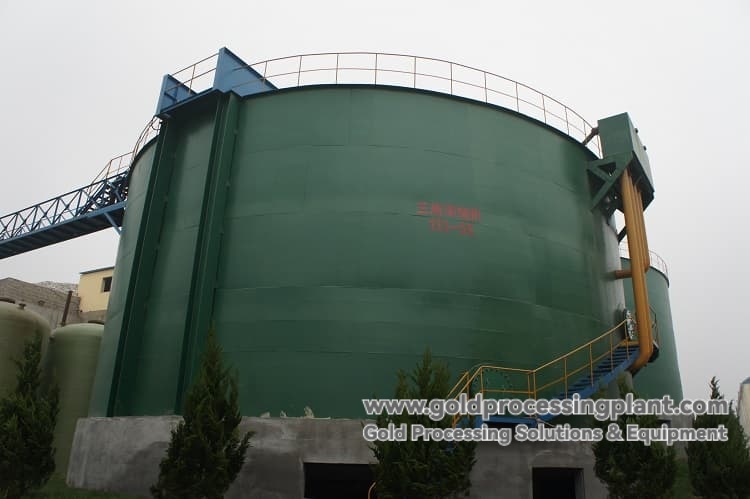
预处理反应槽(带搅拌、耐腐蚀内衬)、氯化剂添加装置、pH调节系统、通风与尾气处理装置。设备材质需针对氯化环境的腐蚀性做防腐升级(防腐不锈钢或内衬防腐涂层)。
氰化浸出段:
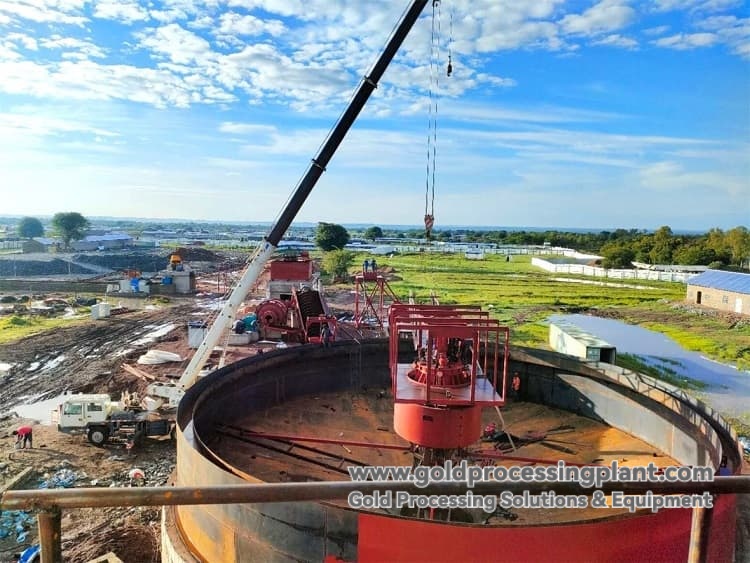
CIL/CIP浸出吸附系统,包括浸出槽(带搅拌和充气)、活性炭吸附系统、载金炭分离筛(隔炭筛/空气提升器)、解吸电解设备(常温常压/高温高压)、熔金炉。
浓缩脱水段:
浓密机(精矿和尾矿脱水)+ 压滤机(尾矿干排)+ 脱水筛。
辅助设备:
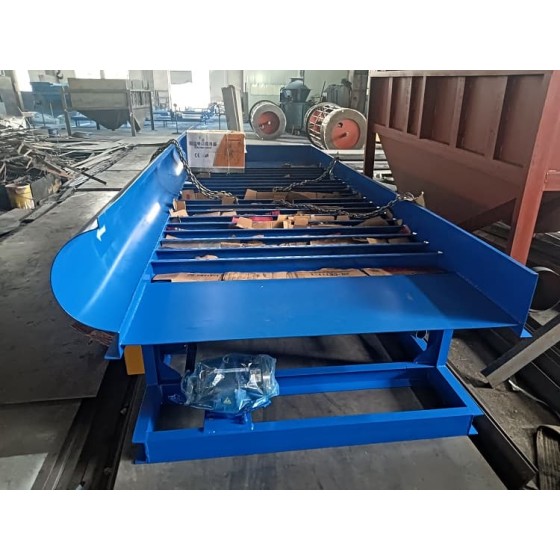
振动给料机、皮带输送机、渣浆泵、提炭泵、清水泵。
GoldProcessingPlant拥有自有制造基地,覆盖破碎、磨矿、浮选、浸出吸附、浓缩脱水全流程设备,工艺设计与设备选型由同一团队把控,避免“设计院画的图设备厂不认”的脱节问题。针对氯化预处理的腐蚀性工况,可对设备材质做定制化防腐升级。
五、方案落地:从选矿试验到投产的完整路径
碳质金矿的复杂性决定了方案不能拍脑袋定,必须通过选矿试验验证。GoldProcessingPlant的合作流程如下:
第一阶段:需求沟通与初步评估。
了解矿石类型、碳质物含量、原矿品位、处理量、目标指标及场地条件,初步判断预处理方向。
第二阶段:选矿试验与工艺验证。
对代表性矿样进行化验和可选性试验,覆盖浮选试验、氯化预处理条件试验、氰化浸出试验,对比不同预处理方式的浸出率差异和经济性。试验报告不只给推荐流程和预期回收率,直接附设备选型清单和初步预算。常规验证约3-4周,出具完整方案报告通常在30-45天左右;若矿石性质特别复杂,需增加验证流程,周期相应延长。
第三阶段:工艺设计与设备选型报价。
基于试验数据确定浮选+氯化预处理+氰化的工艺路线和参数,出具工艺流程图、设备配置清单、选型方案及预算报价。
第四阶段:工程图纸设计。
出具厂区平面布置图、设备基础图、布局图、管线图、土建条件图,提供完整技术交底。
第五阶段:设备制造与供应。
按图纸生产核心设备,非标件(防腐材质、特殊工况适配)按需定制,标准设备制造周期60-90天,非标定制相应延长。
第六阶段:安装调试与人员培训。
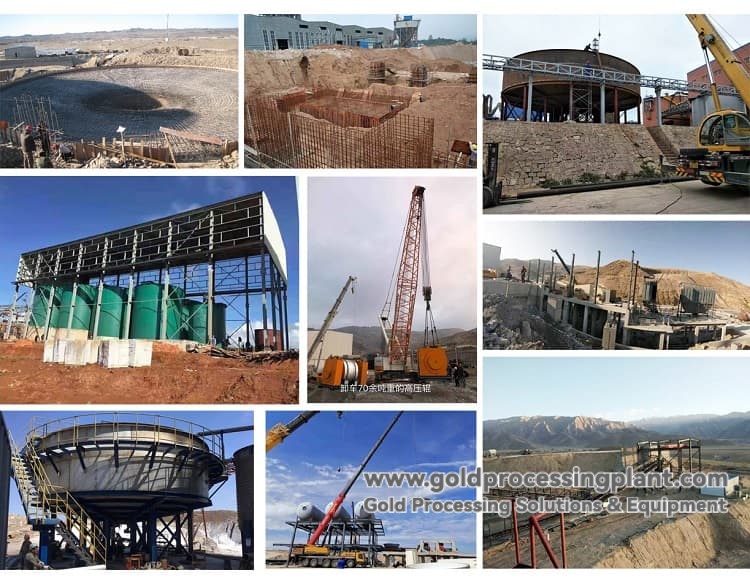
派驻工程师现场指导安装,主导单机调试和带料联动试车,优化预处理药剂制度、磨矿细度和浸出参数,直至产出合格合质金;对客户团队进行理论与实操培训。
关于指标承诺:回收率是由矿石天生基因(嵌布粒度、共生关系、赋存状态、碳质物类型)决定的,GoldProcessingPlant不承诺脱离实际的绝对数字。能承诺的是:通过严谨工艺设计,为该矿石条件下设计出能达到的最高回收率流程,并在设备选型和流程控制上精益求精。双方在合同中约定基于同矿源、同操作条件下的合理验收标准。
六、灵活服务模式:不强制捆绑,按需选择
碳质金矿项目投资风险高,GoldProcessingPlant提供灵活分段服务,降低客户决策门槛:
只做选矿试验与工艺验证(先判断预处理可行性和经济性);
只买工艺流程设计与设备选型报价;
只买工程图纸;
只采购单台或成套设备;
只请工程师现场调试;
或选择EPC交钥匙,统筹设计、设备、安装指导、调试培训,对最终投产指标负责。
前期支付的选矿试验费和设计费,在后续签订设备或EPC合同时可全额抵扣设备款。如果诊断后确认没有经济价值,也会如实告知,不盲目推销。
七、项目周期参考
碳质金矿项目从启动工艺设计到最终投产,整体周期通常在8到15个月左右,复杂难处理矿需在此基础上预留更多缓冲。关键节点:工艺设计与选型报价7-15天→工程图纸设计20-30天→设备制造60-120天→物流30-60天→安装调试60-150天。含氯化预处理的联合流程调试时间相对较长,需预留充足调试期。海外项目需额外预留清关缓冲(约30天)和过渡期弹性时间(约30天)。
碳质不是废矿,是放错地方的资源。碳质金矿的“劫金