

金矿选矿厂EPC交钥匙方案,按矿石性质与产能定工艺
金矿选矿厂EPC交钥匙方案,按矿石性质与产能定工艺
金矿选矿厂建设最大的误区,是先定设备再找矿。设备是按库存配的,矿却是天生的——石英脉型和卡林型金矿,裂隙金和包裹金,同样的浮选机配错流程,回收率能差二十个点。EPC交钥匙方案的价值,不是“打包卖设备”,而是先按矿石性质定工艺路线,再按产能定设备规格,最后对投产指标负责。
本文讲清楚EPC交钥匙方案怎么做到“按矿定工艺、按量定设备”,以及不同矿石类型和产能规模下,工艺路线和设备配置怎么选。
一、为什么必须“按矿石性质定工艺”
金矿石的赋存状态千差万别,工艺路线不能套模板。同样是岩金矿,矿石类型不同,流程逻辑完全不同:
| 矿石类型 | 金赋存特征 | 推荐工艺路线 | 关键控制点 |
|---|---|---|---|
| 石英脉型 | 裂隙金、粒间金,与黄铁矿关系紧密,粗粒细粒共存 | 重选+浮选联合,或直接氰化/浮选 | 磨矿回路提前回收粗粒金,避免过磨流失 |
| 蚀变岩型 | 细粒-微细粒为主,泥化矿物含量高 | 浮选为主,辅以重选回收粗粒金 | 脱泥作业、磨矿细度、药剂制度 |
| 卡林型(微细粒浸染) | 不可见金包裹在硫化物中,常规磨矿无法解离 | 细磨→浮选富集硫化物→预处理→氰化 | 预处理方式选择、浮选精矿品位 |
| 含砷/含碳/含锑难处理矿 | 金与毒砂、碳质物、辉锑矿共生,常规氰化浸出率仅20–50% | 预处理+氰化(浮选富集后预处理) | 抑制毒砂/碳质物、消除劫金效应 |
| 铁帽型 | 金赋存于褐铁矿孔洞裂隙 | 重选+氰化联合 | 粘土含量对矿浆流变性的影响 |
| 红土型 | 粘土矿物含量高,易团聚阻塞渗透 | 氰化浸出为主,高粘土考虑制粒堆浸 | 分散剂调浆或制粒改善渗透性 |
| 砂金矿 | 单体游离态,无需磨矿 | 洗矿—重选全流程 | 洗矿强度、粗粒金回收配置 |
| 砾岩型 | 细粒游离态为主,部分与硫化物共生,规模大 | 全泥氰化CIL/CIP、重选+氰化、浮选+氰化 | 大处理量配置、细磨解离 |
| 尾矿再选 | 品位偏高、当年工艺回收率低 | 先判断再选价值,再定重选/浮选/浸出 | 取样化验确认可回收形式和经济性 |
核心逻辑:工艺路线由“金长什么样”决定——是游离态还是包裹态、是粗粒还是细粒、有没有砷碳锑干扰。路线定错了,设备配得再好也收不干净。
二、按矿石性质定工艺:三条主线怎么分
主线一:游离态金为主 → 重选/氰化路线
适用:砂金矿、石英脉型(氧化程度深、无干扰元素)、铁帽型、砾岩型。
工艺逻辑:
- 砂金矿:洗矿—筛分—重选(滚筒筛/洗矿机→溜槽→离心机→摇床);
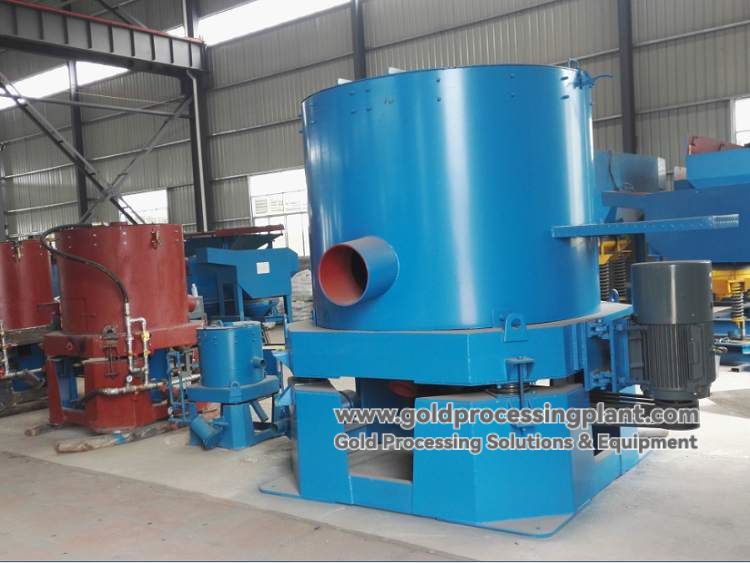
- 岩金矿粗粒金:磨矿回路配置离心选矿机/跳汰机提前回收粗粒金,重选精矿摇床精选;
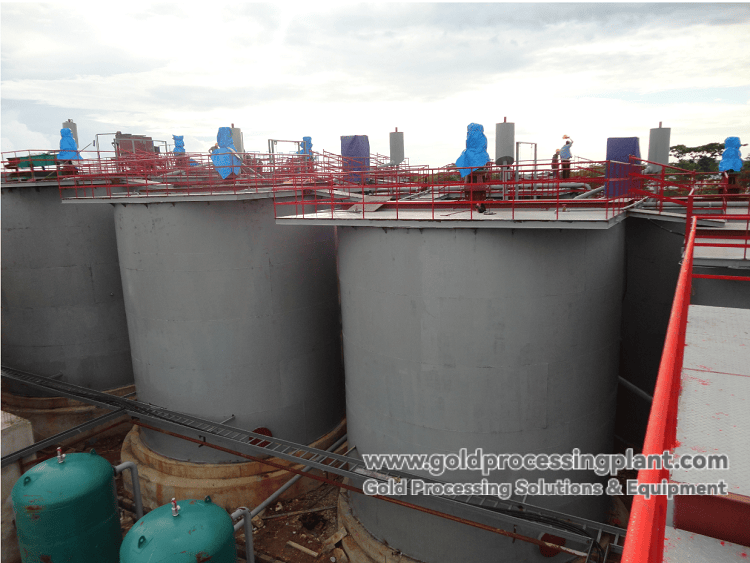
- 细粒游离金:全泥氰化CIL/CIP,浸出吸附回收。
设备配置要点:重选设备按粗粒金含量和回收粒度定;CIL/CIP按处理量和浸出特性定槽子数量和串联方式。
主线二:硫化物载金/细粒嵌布 → 浮选路线
适用:蚀变岩型、硫化矿载金型、多金属共生金矿、部分砾岩型。
工艺逻辑:破碎磨矿→调浆加药→粗选→扫选→精选→金精矿送冶炼或氰化→尾矿脱水。
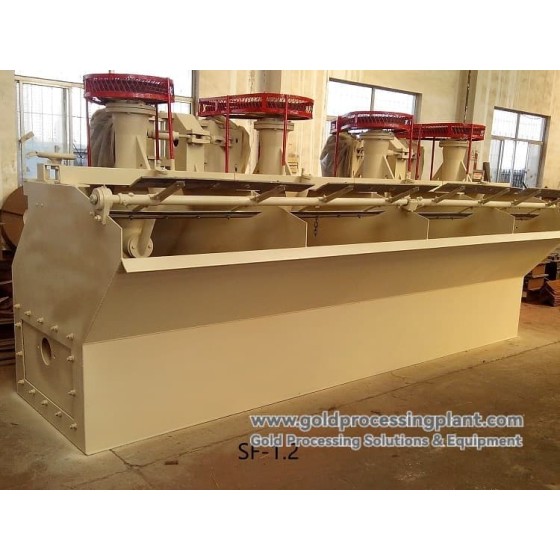
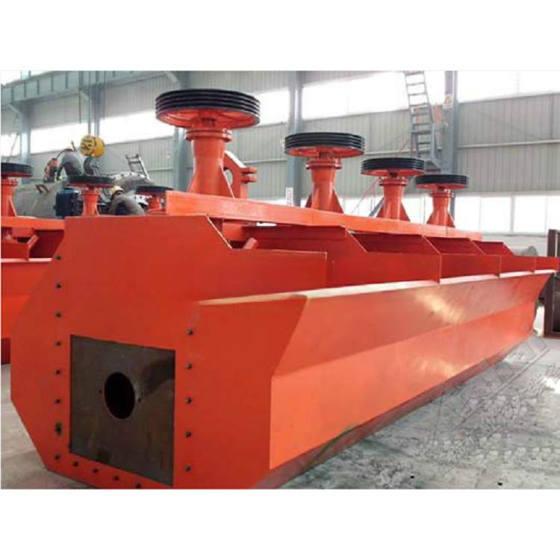
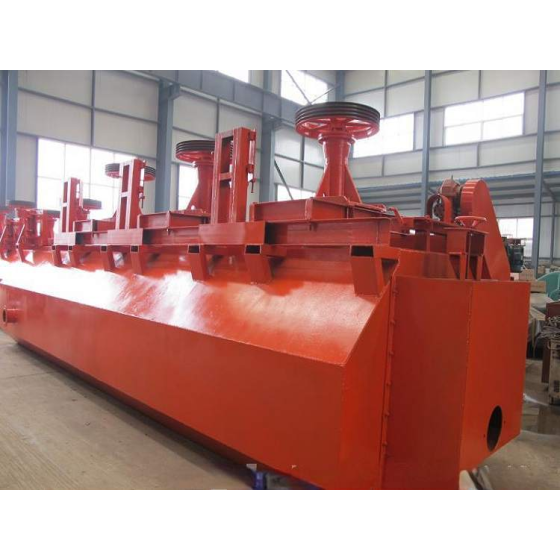
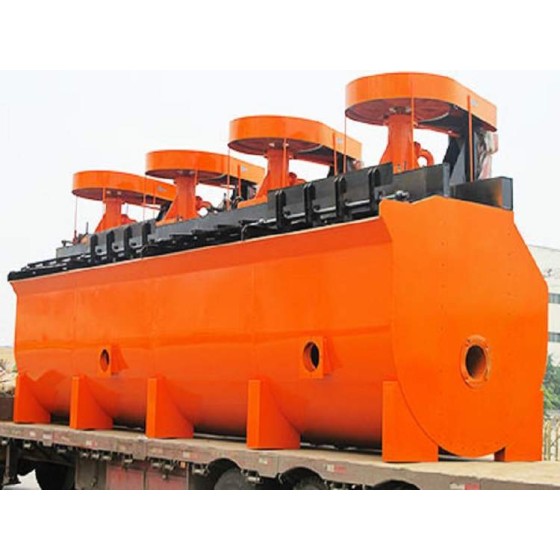
设备配置要点:浮选机机型按流程需要选(SF型自吸浆、XCF/KYF型大型化首选、BF型、JJF型),浮选段数(一粗二精二扫至一粗三精三扫)按试验定;含砷矿需抑制毒砂或单独浮选砷金精矿。
主线三:包裹金/难处理矿 → 预处理+氰化路线
适用:卡林型、含砷含碳含锑难处理矿。
工艺逻辑:细磨→浮选富集载金硫化物→预处理(独家药剂/焙烧/加压氧化/生物氧化/化学氧化)→氰化浸出CIP/CIL→解析电解。
设备配置要点:预处理方式是投资和运营成本大头,必须用试验数据对比经济性;含碳矿需在浸出前钝化或去除碳质物;浮选精矿品位和硫回收率直接影响预处理处理量。
联合工艺:粗粒金与细粒金共存、单一工艺回收率不达标时,按矿石特性组合重选+浮选、重选+氰化、浮选+氰化。联合工艺的节点选择(重选放在磨矿回路哪个位置、浮选尾矿是否再磨再浸)决定整体回收率。
三、按产能定设备:规模决定配置逻辑
工艺路线定了,设备规格按处理量匹配。GoldProcessingPlant项目处理规模覆盖30–5000吨/天,不同规模配置逻辑不同:
小型(30–200吨/天)
- 特点:投资敏感、流程相对简单,适合分散矿点、新建小厂、试验线;
- 配置逻辑:优先选流程紧凑的方案(如CIL边浸边吸),设备标准化程度高,减少非标定制;
- 参考投资:成套主设备约20–75万美元(按CIP/CIL工艺,30–200吨/天区间)。
中型(200–1000吨/天)
- 特点:常规选厂主流规模,工艺选择空间大,设备配置需兼顾投资和运营成本;
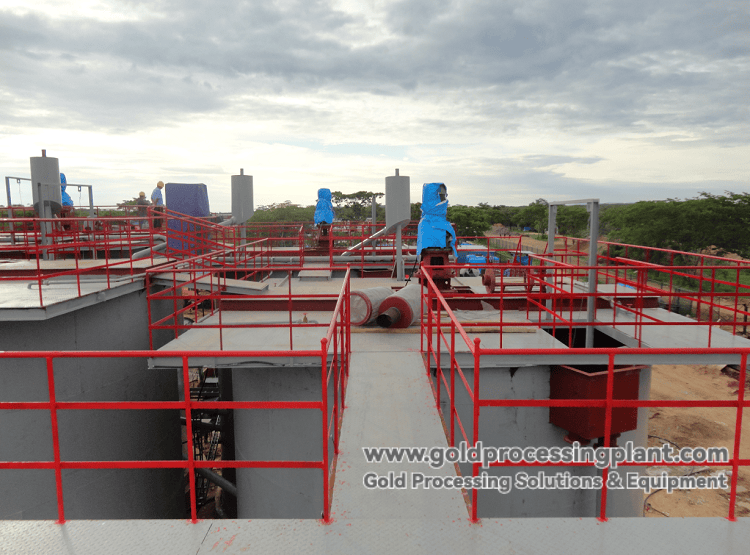
- 配置逻辑:按矿石类型选CIL或CIP;破碎磨矿按“多碎少磨”配置;浸出吸附槽数量按浸出时间定;解析电解能力与产炭速度匹配;
- 参考投资:成套主设备约45–190万美元(200–1000吨/天区间)。
大型(1000–5000吨/天)
- 特点:规模效应明显,设备大型化、自动化要求高,系统稳定性优先;
- 配置逻辑:浮选优先XCF/KYF型充气式大型化配置;磨矿多段闭路;浸出吸附多槽串联、分段控制;解析电解优先高温高压(难解吸炭、大规模);配套自动化控制系统;
- 参考投资:成套主设备约150–380万美元(1000–5000吨/天区间)。
说明:以上为成套主设备参考价格区间(不含土建、安装、物流、辅材),区间下限对应标准配置、常规矿石,上限对应非标定制、复杂矿石、特殊工况。具体报价需结合矿石特性、工艺路线和现场条件确定。
四、EPC交钥匙方案:从矿样到投产的完整链条
GoldProcessingPlant的EPC交钥匙方案,按八个阶段推进,每个阶段都围绕“按矿定工艺、按量定设备”:
第一阶段:需求沟通与初步评估
了解金矿类型、原矿品位、预期处理量、目标产品指标、场地条件,初步判断工艺方向。客户提供矿山基础资料或化验数据。
第二阶段:工艺流程设计与设备选型报价
基于矿石资料和现场条件,确定重选/浮选/氰化/联合工艺路线,出具设备配置清单、选型方案和投资概算。
第三阶段:方案确认与商务合同
逐项确认工艺流程、设备清单、交付边界、工期计划和双方责任,合同明确总包负责什么、客户负责什么,不设隐形消费。
第四阶段:工程图纸设计
出具厂区平面布置图、设备基础图、布局图、管线走向图、电气控制条件图、土建条件图,提供完整技术交底。
第五阶段:设备制造与供应
按图纸和工艺标准生产核心设备,非自产标准辅机统一质检采购;客户同步推进“三通一平”和厂房基础施工。
第六阶段:物流发货
统筹包装、发运、海运/陆运、单证清关、节点跟踪,海外项目提前规划航线和船期、预留清关缓冲。
第七阶段:现场施工指导与安装调试
派驻工程师指导设备就位、管线连接、电气安装,主导单机调试和带水/带料联动试车,优化磨矿细度、药剂制度和浸出参数,直至选出第一批合格金精矿或合质金。
第八阶段:人员培训与售后支持
系统理论与实操培训,确保客户团队能独立调整药剂制度、磨矿细度和浸出参数;完成验收交接,进入长期备件供应与技术支持。
交付边界:设备制造、工艺设计、安装指导、调试培训由总包负责;土建施工和普通安装工人由客户本地组织,我方派驻工程师技术交底——既保质量,又省下大量国内工人外派费用。如果客户当地确实没有施工力量,可协商全包方案。
周期参考:常规项目8–15个月,其中工艺设计与选型报价30–45天、工程图纸约30天、设备制造60–120天、物流30–60天、安装调试60–150天;难处理矿、海外偏远矿区或大量非标定制需预留更多缓冲。
五、按矿定工艺的三个判断原则
原则一:先试验,后选型
没有代表矿样数据,任何设备选型都是“盲人摸象”。金矿石的嵌布粒度、泥化程度、伴生元素千差万别,只有摸清底细,才能设计出最赚钱的选金流程。常规验证约3–4周,完整方案报告30–45天;复杂矿(含砷含碳、微细粒包裹)需增加验证流程。
原则二:工艺与设备同一团队
设计院出图、设备厂按图生产,容易出现“图纸参数与设备性能对不上”。工艺设计与设备制造同一团队,机械工程师清楚上游矿浆量和下游选别要求,接口不打架、产能不mismatch。
原则三:交付边界写进合同
该总包负责的一管到底,该客户本地组织的提前交底。边界模糊,后期极易出现“停工等工人”“互相推诿加钱”的扯皮局面。